Перейти к основному содержимому

RSE FZE

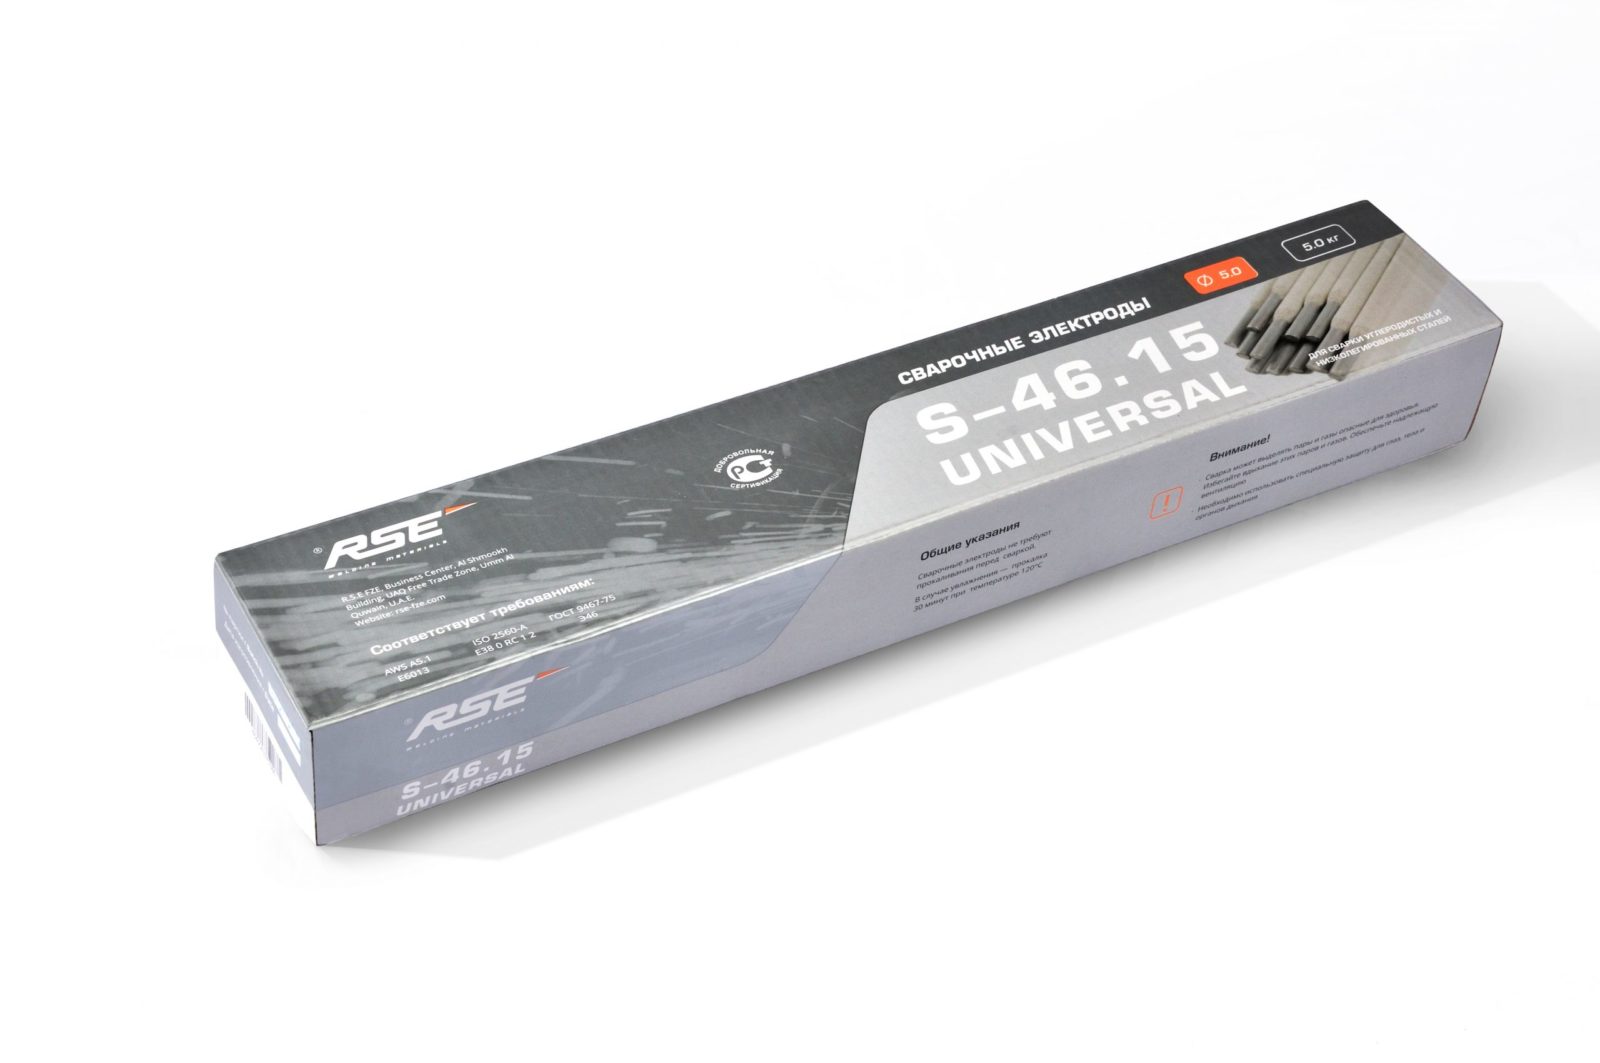
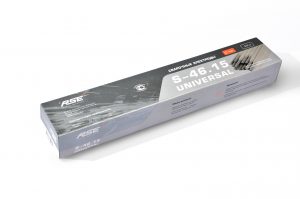
Сварочные электроды S-46.15 “Universal”

Сварочные электроды S-46.15 “Universal”

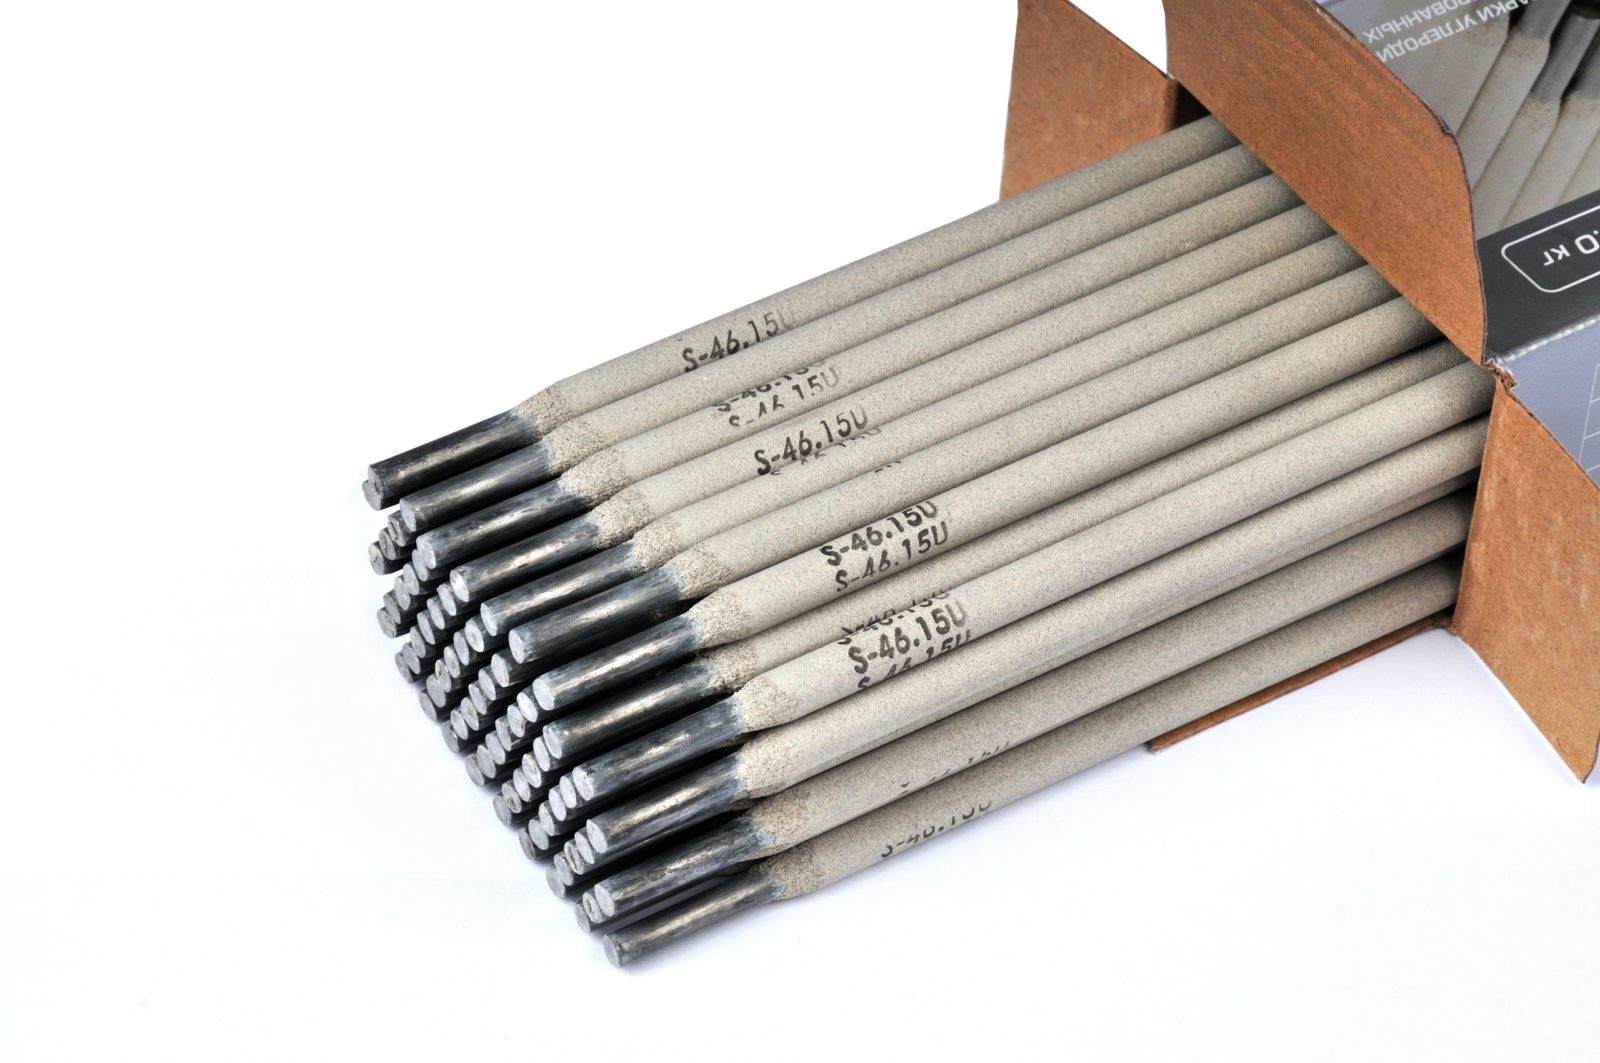
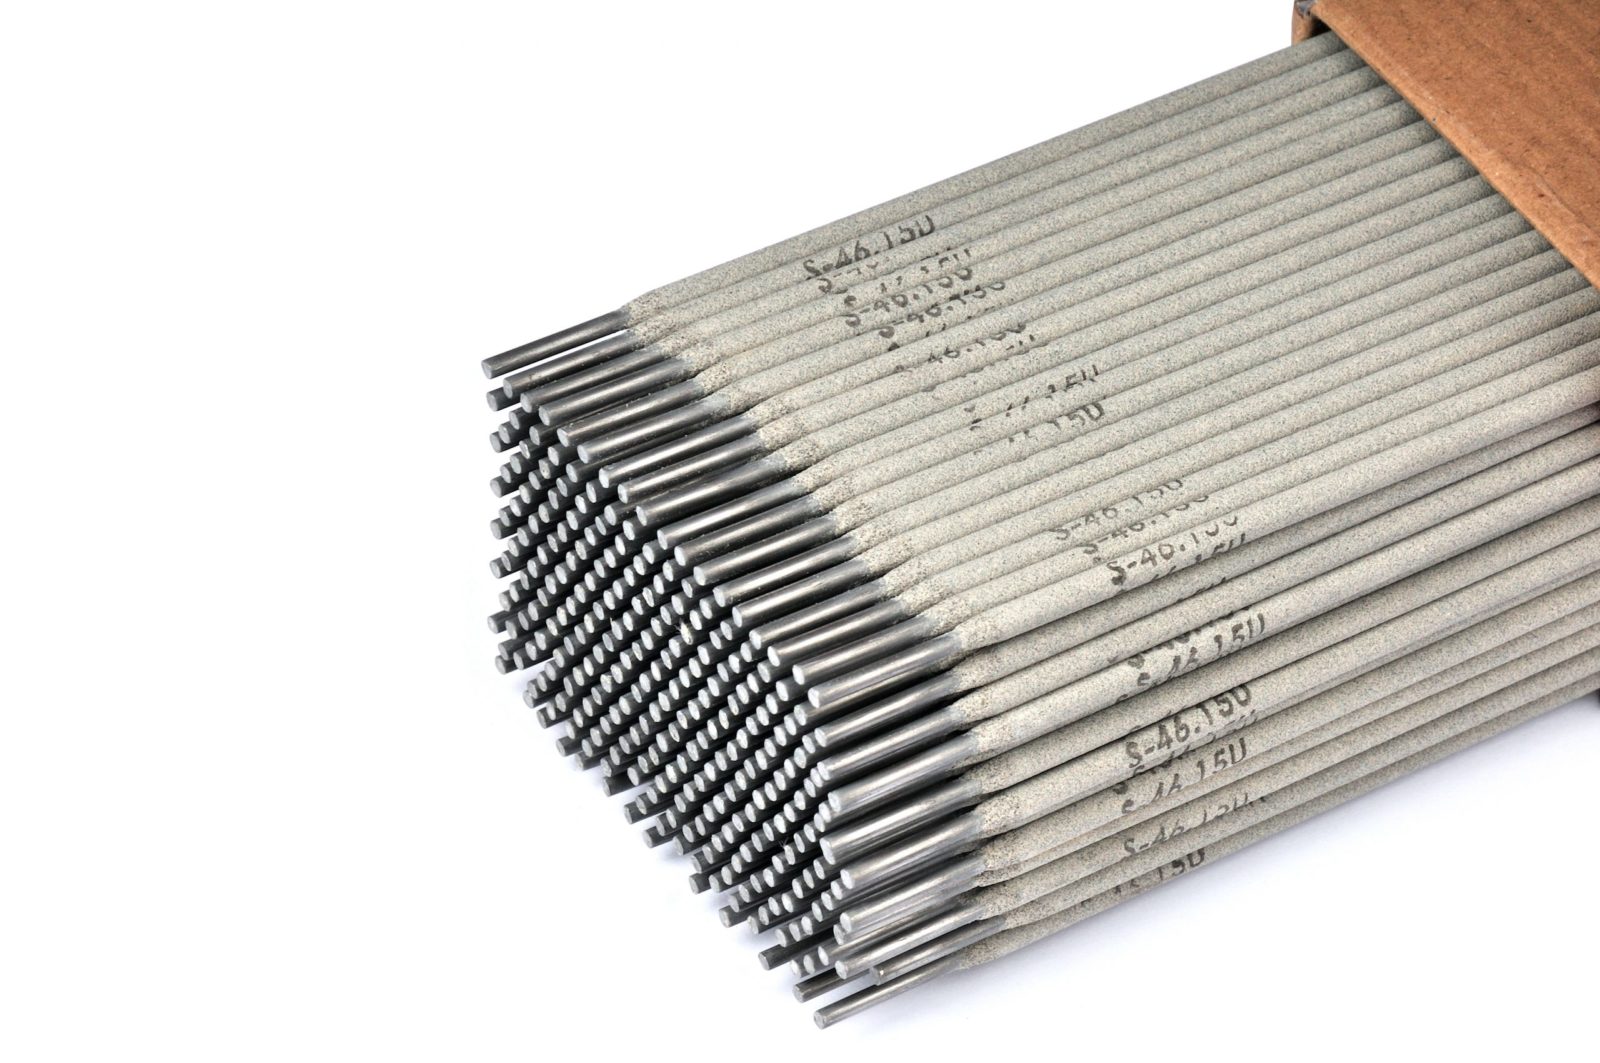
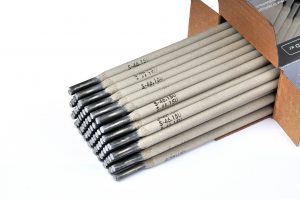
Сварочные электроды S-46.15 Universal – электроды рутилового типа (рутилово-целлюлозные) обладающие великолепными сварочно-технологическими характеристиками, предназначенный для ручной дуговой сварки углеродистых, низколегированных конструкционных сталей и судостроительных сталей нормальной прочности. Используются для сварки как от источника переменного, так и от постоянного тока при любой полярности во всех пространственных положениях (особенно для вертикального сверху вниз).


AWS А5.1: E6013
ИСO 2560-А: Е 38 0 RС 1 1
ГОСТ 9467: тип Э46
РКО: категория 3
Аналог электродов: ESAB ОK GoldRox

Детали

диаметр, мм

2,5, 3,2, 4,0, 5,0

вес упаковки

5 кг

Описание

Сварочные электроды S-46.15 Universal предназначены для ручной дуговой сварки углеродистых, низколегированных конструкционных сталей и судостроительных сталей нормальной прочности с пределом текучести до 490 МПа во всех пространственных положениях (особенно для вертикального сверху вниз).

Может использоваться для сварки как от источника переменного, так и от постоянного тока при любой полярности.


Преимущества электродов:

  • Электроды обеспечивают отличную технологичность процесса сварки благодаря сверхстабильности сварочной дуги и незначительным потерям при разбрызгивании, отличаются легкостью отделения шлака.
  • Благодаря легкости, как первого, так и повторных поджигов, электрод хорошо подходит для сварки коротким прерывистым швом.
  • Сварка электродами с рутилово-целлюлозным покрытием обеспечивает крупнокапельный перенос металла, благодаря чему они подходят для сварки листового металла, особенно для сварки тонколистовой стали коротким прерывистым швом.
  • Большее содержание целлюлозы позволяет вести сварку вертикально вниз.
  • Полное отсутствие неприятных запахов в процессе сварки обеспечивается качественным составом покрытия. При производстве электродов используется целлюлоза, созданная в Германии по инновационным технологиям.
  • Не требуется тщательной подготовки поверхности изделий, электроды обладают слабой чувствительностью к ржавчине, грунтовке и загрязнению.
Характеристики

Сварочные электроды соответствуют:

AWS А5.1: E6013;
ИСO 2560-А: Е 38 0 RС 1 1;
ГОСТ 9467: тип Э46;
РКО: категория 3.

Примечание:
Аналог электродов: ESAB ОK GoldRox.


Общие указания:

Сварочные электроды не требуют прокаливания перед сваркой.
В случае увлажнения – прокалка 30-60 минут при температуре 150-170°C.
Положение сварки: РА, РВ, РС, РD, РЕ, РF, PG.


Диапазон сварочного тока (AC или DC±):

Диаметр, мм2.53.24.05.0
Длина, мм350350400400
Сила тока (А)60 - 10090 - 140150 - 210180 - 240


Химический состав, %

СMnSiSPNiCrMoCu
Требуемые значения≤0,20≤1,20≤1,00≤0,035≤0,040≤0,30≤0,20≤0,30≤0,08
Полученные значения0,080,400,200,0210,0240,0200,0300,0060,003


Механические свойства наплавленного металла:

Прочность на разрыв, МПаПредел текучести,
МПа
Относительное удлинение, %Ударная вязкость Дж/см², 0℃
Требуемые значения470-600≥380≥20≥47
Действительные значения480-510430-44022-2480-87


Меры предосторожности:

Внимание! Сварка может выделять пары и газы опасные для здоровья!
Избегайте вдыхание этих паров и газов!
Обеспечьте надлежащую вентиляцию!
Одевайте соответствующую защиту для глаз и тела!

Документация

Описание

Сварочные электроды S-46.15 Universal предназначены для ручной дуговой сварки углеродистых, низколегированных конструкционных сталей и судостроительных сталей нормальной прочности с пределом текучести до 490 МПа во всех пространственных положениях (особенно для вертикального сверху вниз).

Может использоваться для сварки как от источника переменного, так и от постоянного тока при любой полярности.


Преимущества электродов:

  • Электроды обеспечивают отличную технологичность процесса сварки благодаря сверхстабильности сварочной дуги и незначительным потерям при разбрызгивании, отличаются легкостью отделения шлака.
  • Благодаря легкости, как первого, так и повторных поджигов, электрод хорошо подходит для сварки коротким прерывистым швом.
  • Сварка электродами с рутилово-целлюлозным покрытием обеспечивает крупнокапельный перенос металла, благодаря чему они подходят для сварки листового металла, особенно для сварки тонколистовой стали коротким прерывистым швом.
  • Большее содержание целлюлозы позволяет вести сварку вертикально вниз.
  • Полное отсутствие неприятных запахов в процессе сварки обеспечивается качественным составом покрытия. При производстве электродов используется целлюлоза, созданная в Германии по инновационным технологиям.
  • Не требуется тщательной подготовки поверхности изделий, электроды обладают слабой чувствительностью к ржавчине, грунтовке и загрязнению.
Характеристики

Сварочные электроды соответствуют:

AWS А5.1: E6013;
ИСO 2560-А: Е 38 0 RС 1 1;
ГОСТ 9467: тип Э46;
РКО: категория 3.

Примечание:
Аналог электродов: ESAB ОK GoldRox.


Общие указания:

Сварочные электроды не требуют прокаливания перед сваркой.
В случае увлажнения – прокалка 30-60 минут при температуре 150-170°C.
Положение сварки: РА, РВ, РС, РD, РЕ, РF, PG.


Диапазон сварочного тока (AC или DC±):

Диаметр, мм2.53.24.05.0
Длина, мм350350400400
Сила тока (А)60 - 10090 - 140150 - 210180 - 240


Химический состав, %

СMnSiSPNiCrMoCu
Требуемые значения≤0,20≤1,20≤1,00≤0,035≤0,040≤0,30≤0,20≤0,30≤0,08
Полученные значения0,080,400,200,0210,0240,0200,0300,0060,003


Механические свойства наплавленного металла:

Прочность на разрыв, МПаПредел текучести,
МПа
Относительное удлинение, %Ударная вязкость Дж/см², 0℃
Требуемые значения470-600≥380≥20≥47
Действительные значения480-510430-44022-2480-87


Меры предосторожности:

Внимание! Сварка может выделять пары и газы опасные для здоровья!
Избегайте вдыхание этих паров и газов!
Обеспечьте надлежащую вентиляцию!
Одевайте соответствующую защиту для глаз и тела!

Документация

';