Перейти к основному содержимому

RSE FZE

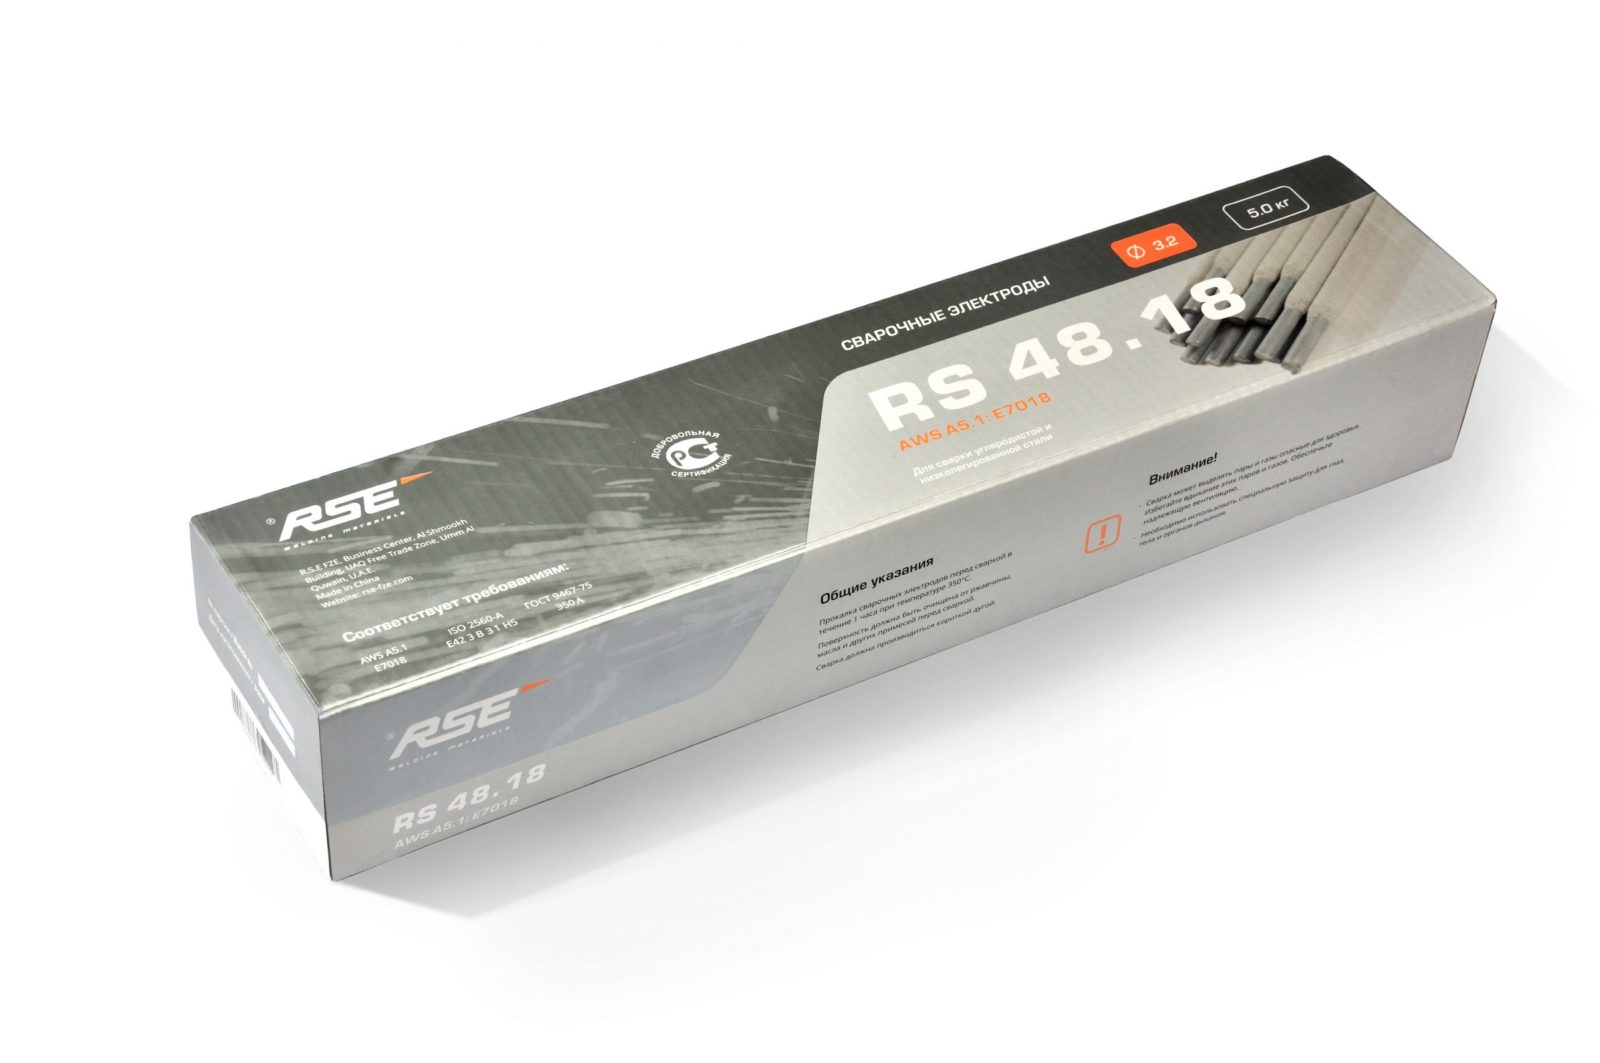
Сварочные электроды RS-48.18

Сварочные электроды RS-48.18

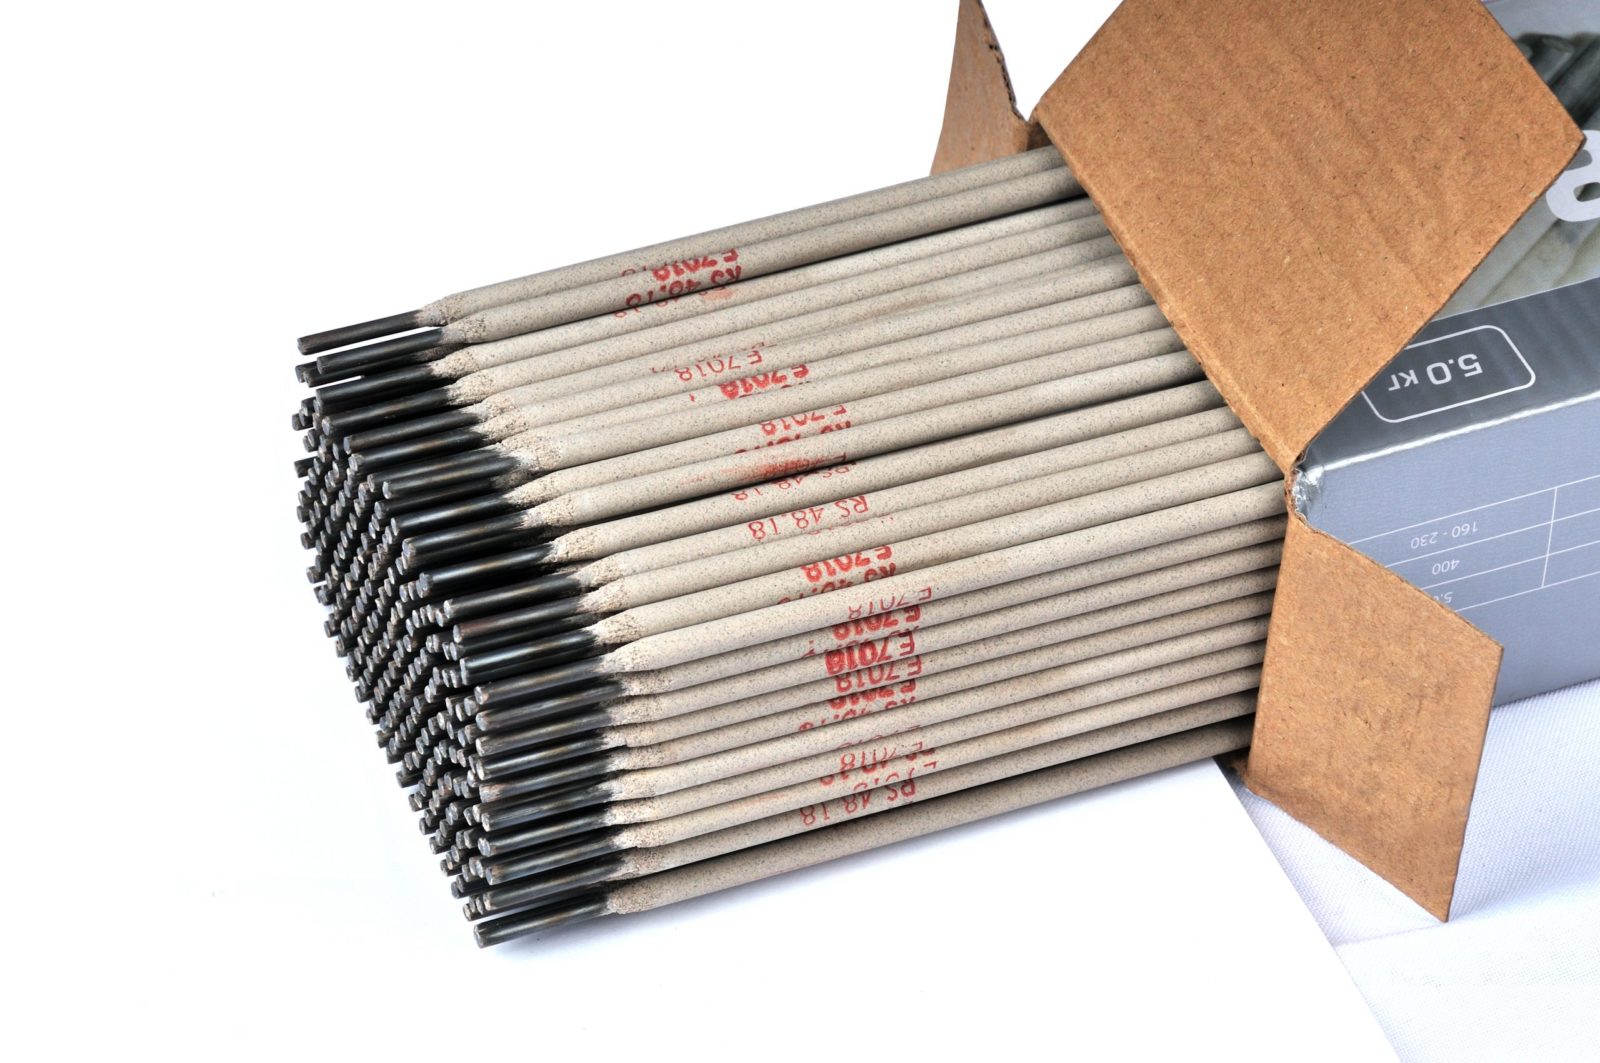
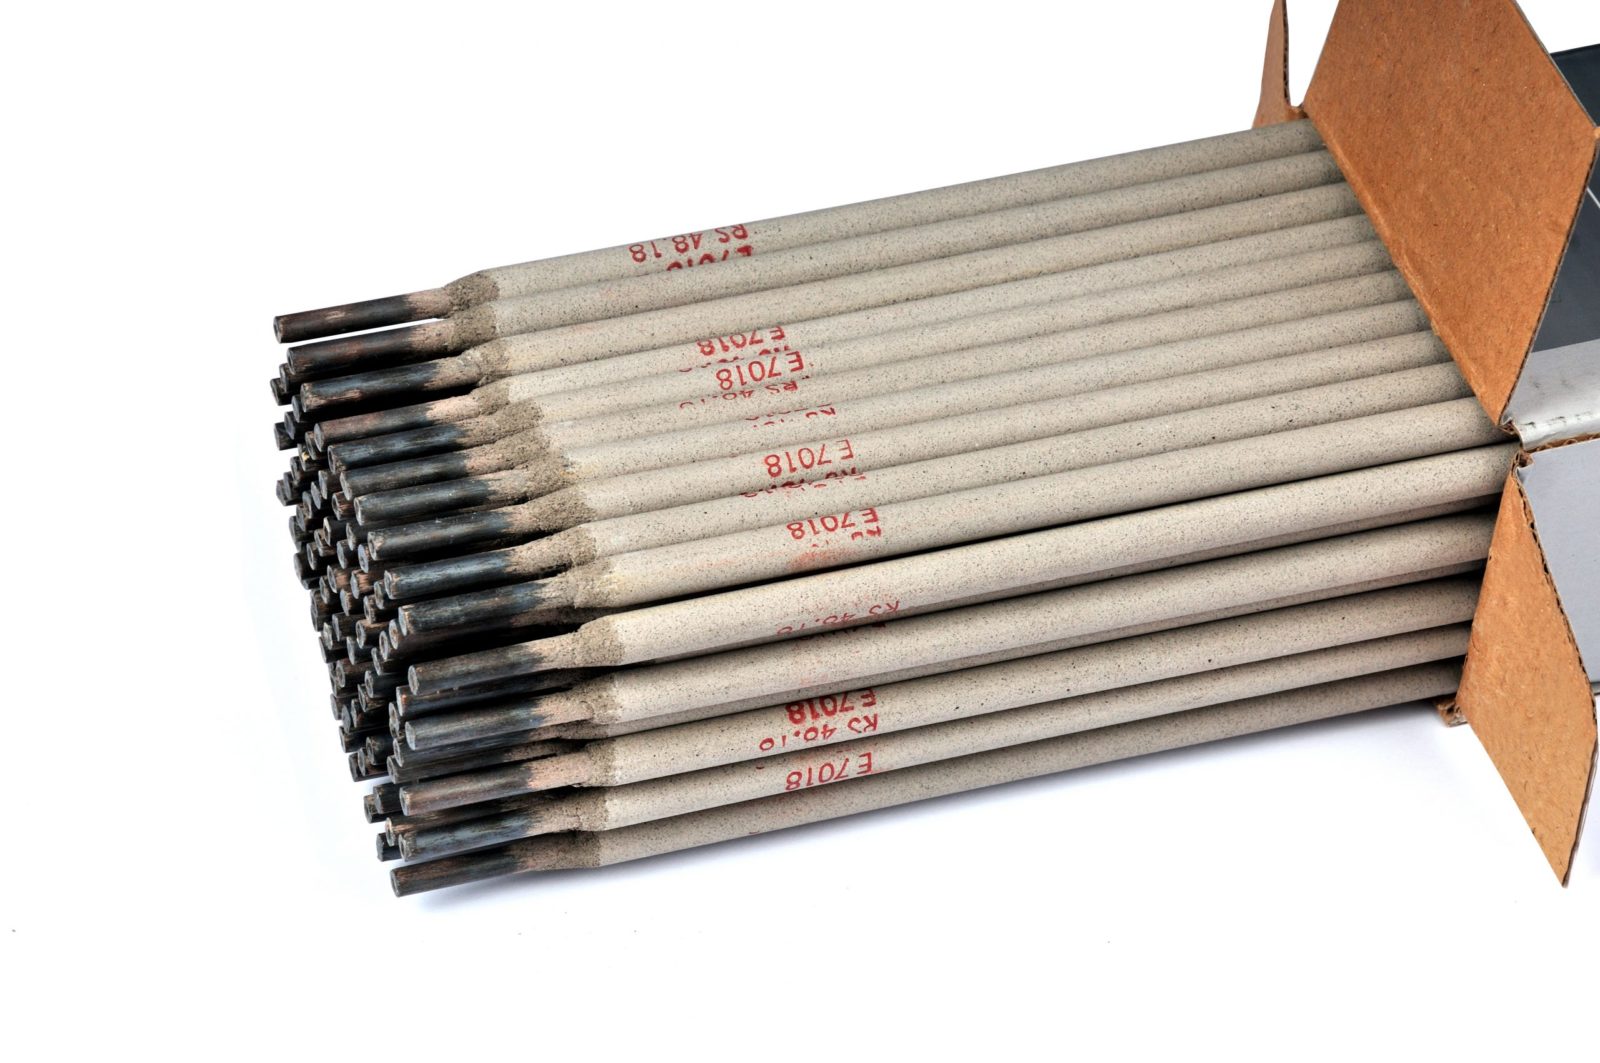
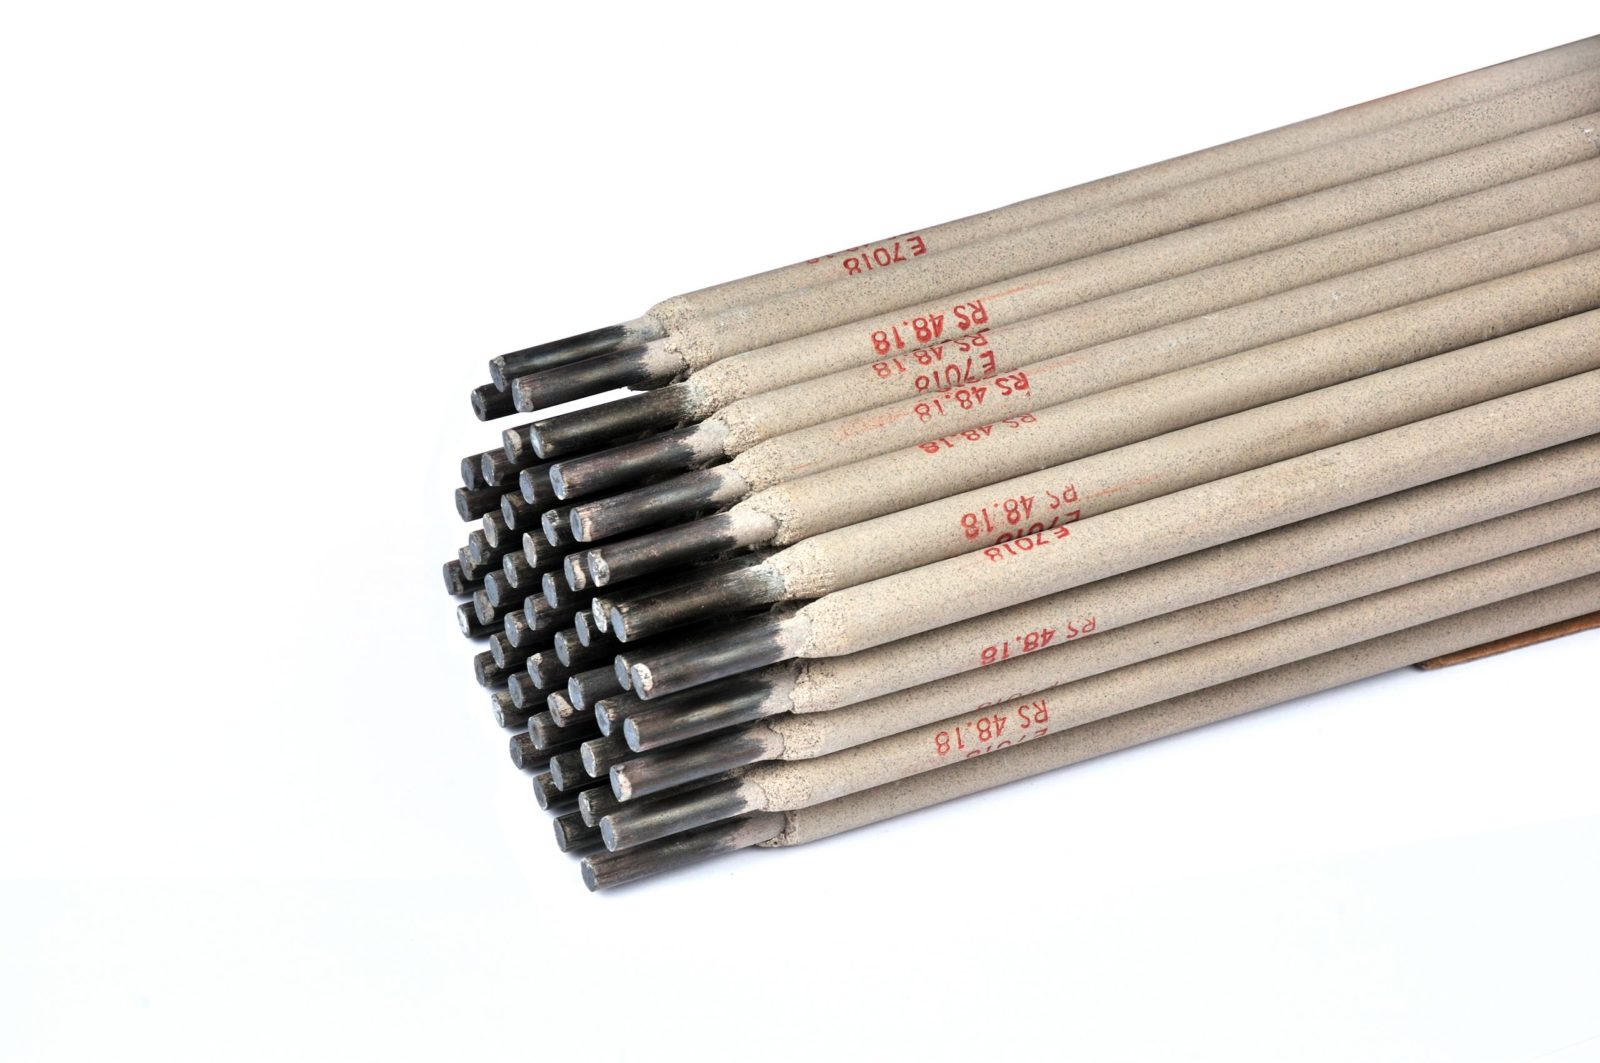
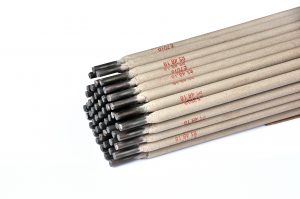
Сварочные электроды RS 48.18 с основным типом покрытия (с железным порошком) предназначены для высокопроизводительной ручной электродуговой сварки и наплавки судостроительных сталей нормальной и повышенной прочности, углеродистых и низколегированных конструкционных сталей с временным сопротивлением разрыву до 490 МПа, когда к металлу сварных швов предъявляют повышенные требования по пластичности и ударной вязкости. Подходит для сварки ответственных конструкций во всех пространственных положениях на постоянном и переменном токе любой полярности.

AWS А5.1: E7018
ИСO 2560-А: Е 42 3 В 31 Н5
ГОСТ 9467: тип Э50А
РКО: категория 3Y
Аналог электродов: ESAB OK-48R, аналог OK 53.70, аналог LB 52u

Детали

Диаметр, мм

2,5, 3,2, 4,0, 5,0

Вес упаковки

5 кг

Описание

Сварочные электроды RS 48.18 обладают великолепными сварочно-технологическими характеристиками, предназначены для ручной электродуговой сварки и наплавки судостроительных сталей нормальной и повышенной прочности, углеродистых и низколегированных конструкционных сталей с временным сопротивлением разрыву до 490 МПа, когда к металлу сварных швов предъявляют повышенные требования по пластичности и ударной вязкости.

Предназначены для ручной дуговой сварки во всех пространственных положениях. Используются как от источника переменного, так и от постоянного тока.


Преимущества электродов:

  • Сварка электродами с основным покрытием обеспечивает низкий уровень дефектов сварного шва, вследствие чего вероятность образования трещин значительно ниже, чем при использовании электродов с другим покрытием.
  • Низкая вероятность образования холодных трещин обусловливается низким содержанием водорода, что обеспечивается применением просушенных электродов.
  • Наличие железного порошка в покрытии электродов повышает производительность.
  • Качественный шов с высокой ударной вязкостью при пониженных температурах (до – 30°C). Повышенная пластичность.
Характеристики

Сварочные электроды соответствуют:

AWS А5.1: E7018;
ИСO 2560-А: Е 42 3 В 31 Н5;
ГОСТ 9467: тип Э50А;
РКО: категория 3Y.

Примечание:
ESAB OK-48R, аналог OK 53.70, аналог LB 52u.


Общие указания:

Прокалка сварочных электродов перед сваркой в течение 1 часа при температуре 350-380°С.
Поверхность должна быть очищена от ржавчины, масла и других примесей перед сваркой.
Положение сварки: РА, РВ, РС, РD, РЕ, РF, PG.


Диапазон сварочного тока (AC или DC±):

Диаметр, мм2.53.24.05.0
Длина, мм350350400400
Сила тока (А)60 - 100100 - 150150 - 210210 - 250


Химический состав, %

СMnSiSPNiCrMoV
Требуемые значения≤0,100,85-1,40≤0,65≤0,030≤0,035≤0,30≤0,20≤0,30≤0,08
Полученные значения0,061,000,300,0150,0200,0300,0350,0050,004


Механические свойства наплавленного металла:

Прочность на разрыв, МПаПредел текучести,
МПа
Относительное удлинение, %Ударная вязкость Дж/см², -30℃
Требуемые значения490-660≥400≥22≥47
Действительные значения5904802890


Меры предосторожности:

Внимание! Сварка может выделять пары и газы опасные для здоровья!
Избегайте вдыхание этих паров и газов!
Обеспечьте надлежащую вентиляцию!
Одевайте соответствующую защиту для глаз и тела!

Документация

Описание

Сварочные электроды RS 48.18 обладают великолепными сварочно-технологическими характеристиками, предназначены для ручной электродуговой сварки и наплавки судостроительных сталей нормальной и повышенной прочности, углеродистых и низколегированных конструкционных сталей с временным сопротивлением разрыву до 490 МПа, когда к металлу сварных швов предъявляют повышенные требования по пластичности и ударной вязкости.

Предназначены для ручной дуговой сварки во всех пространственных положениях. Используются как от источника переменного, так и от постоянного тока.


Преимущества электродов:

  • Сварка электродами с основным покрытием обеспечивает низкий уровень дефектов сварного шва, вследствие чего вероятность образования трещин значительно ниже, чем при использовании электродов с другим покрытием.
  • Низкая вероятность образования холодных трещин обусловливается низким содержанием водорода, что обеспечивается применением просушенных электродов.
  • Наличие железного порошка в покрытии электродов повышает производительность.
  • Качественный шов с высокой ударной вязкостью при пониженных температурах (до – 30°C). Повышенная пластичность.
Характеристики

Сварочные электроды соответствуют:

AWS А5.1: E7018;
ИСO 2560-А: Е 42 3 В 31 Н5;
ГОСТ 9467: тип Э50А;
РКО: категория 3Y.

Примечание:
ESAB OK-48R, аналог OK 53.70, аналог LB 52u.


Общие указания:

Прокалка сварочных электродов перед сваркой в течение 1 часа при температуре 350-380°С.
Поверхность должна быть очищена от ржавчины, масла и других примесей перед сваркой.
Положение сварки: РА, РВ, РС, РD, РЕ, РF, PG.


Диапазон сварочного тока (AC или DC±):

Диаметр, мм2.53.24.05.0
Длина, мм350350400400
Сила тока (А)60 - 100100 - 150150 - 210210 - 250


Химический состав, %

СMnSiSPNiCrMoV
Требуемые значения≤0,100,85-1,40≤0,65≤0,030≤0,035≤0,30≤0,20≤0,30≤0,08
Полученные значения0,061,000,300,0150,0200,0300,0350,0050,004


Механические свойства наплавленного металла:

Прочность на разрыв, МПаПредел текучести,
МПа
Относительное удлинение, %Ударная вязкость Дж/см², -30℃
Требуемые значения490-660≥400≥22≥47
Действительные значения5904802890


Меры предосторожности:

Внимание! Сварка может выделять пары и газы опасные для здоровья!
Избегайте вдыхание этих паров и газов!
Обеспечьте надлежащую вентиляцию!
Одевайте соответствующую защиту для глаз и тела!

Документация

';